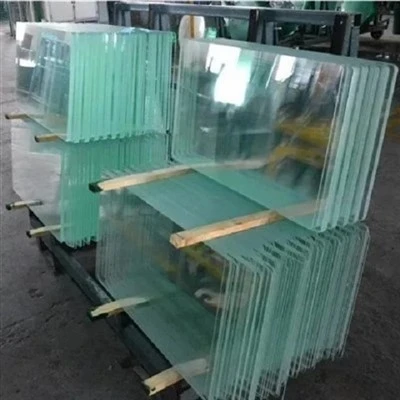
Après traitement d'homogénéisation,verre trempépeut réduire considérablement le taux d’auto-explosion, mais il ne peut pas l’éliminer complètement. Les effets spécifiques sont les suivants
Le taux d’auto-explosion avant traitement
Le verre trempé non homogénéisé, en raison de la présence d'impuretés de sulfure de nickel (NiS), de particules d'impuretés ou d'autres problèmes de concentration de contraintes à l'intérieur, a un taux d'auto-explosion typique d'environ 0,1 % à 0,3 % (c'est-à-dire qu'environ 1 à 3 morceaux de verre sur mille peuvent s'auto-exploser).
L'effet après traitement d'homogénéisation
Principe : Le traitement d'homogénéisation (Heat Soak Test) consiste à chauffer le verre entre 290°C et 300°C environ et à le maintenir plusieurs heures. Cela provoque une expansion prématurée des particules de sulfure de nickel susceptibles de provoquer une auto-explosion et une transformation de phase (de phase en phase) dans des conditions contrôlées, enflammant ainsi prématurément le verre défectueux.
Taux d'auto-explosion réduit : Après traitement, le taux d'auto-explosion peut être réduit à environ 0,01 % à 0,03 %, soit environ un dixième du risque initial.
Référence standard internationale
Selon la norme européenne EN 14179-1, le taux d'auto-explosion du verre homogène ne doit pas dépasser 0,01 % (un sur dix mille).
En ingénierie réelle, un traitement d'homogénéisation de haute qualité peut encore le réduire à environ 0,005 % (un sur cinquante mille).
Facteurs de risque résiduels
Même après un traitement d'homogénéisation, le verre peut encore exploser pour les raisons suivantes :
Facteurs autres que le sulfure de nickel (tels que l'impact d'objets durs, les contraintes locales, une mauvaise installation, etc.) ;
Un très petit nombre de particules de sulfure de nickel n'ont pas subi de transformation de phase complète au cours du processus d'homogénéisation.
Concentration de contraintes causée par des dommages sur les bords ou des rayures superficielles du verre.
Suggestions d'ingénierie
Le traitement d'homogénéisation est devenu un processus standard pour les scénarios présentant des exigences de sécurité élevées, tels que les immeubles de grande hauteur, les murs-rideaux et les lucarnes. La sélection de plaques brutes de haute qualité, le contrôle des contraintes de revenu et une installation standardisée peuvent garantir davantage la sécurité.
Résumé : Le traitement d'homogénéisation peut réduire le taux d'auto-explosion du verre trempé d'environ 0,2 % à moins de 0,02 %, réduisant ainsi le risque d'environ 90 % à 95 %. Il s’agit d’un processus clé pour améliorer la sécurité, mais il ne peut pas atteindre une auto-explosion à 100 %.